


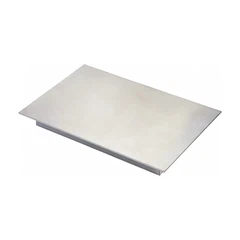
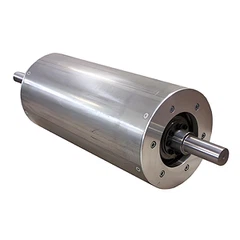
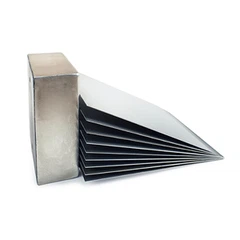


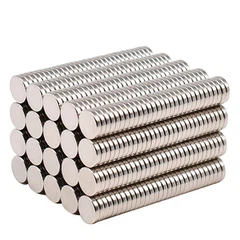
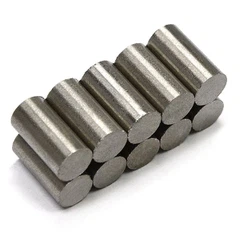
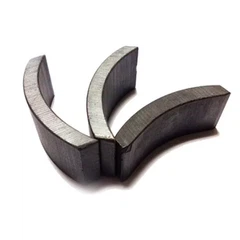
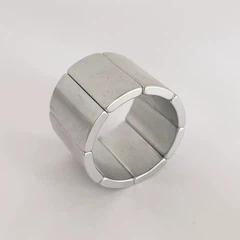





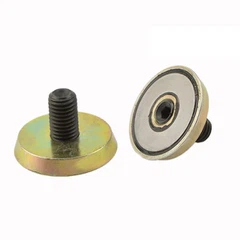
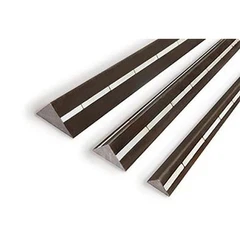




Las formas principales de los productos magnéticos de NdFeB sinterizados incluyen rodajas cuadradas, cilindros, anillos, productos en forma de teja, en forma de sector y diversos productos con formas especiales. En la producción real, los espacios en blanco grandes se producen principalmente primero y luego se obtienen mediante posprocesamiento de acuerdo con los requisitos de tamaño del usuario. El producto final.
El NdFeB sinterizado se prepara mediante pulvimetalurgia. El material tiene gran dureza, gran fragilidad y es fácil de romper. Además, la liberación de calor, la corrosión y los defectos durante el procesamiento dañarán las propiedades magnéticas. Por tanto, es necesario elegir un método de procesamiento adecuado en función de estas características. En la actualidad, el mecanizado de NdFeB sinterizado se basa principalmente en el corte, rectificado, biselado, taladrado, etc., además del corte por electroerosión, el procesamiento por láser, el procesamiento por ultrasonidos y otros métodos tradicionales.
1. Proceso de rebanado (corte)
A menudo se utilizan cortadoras, máquinas de electroerosión por hilo, sierras de hilo o máquinas de corte por láser para completar el proceso de corte.
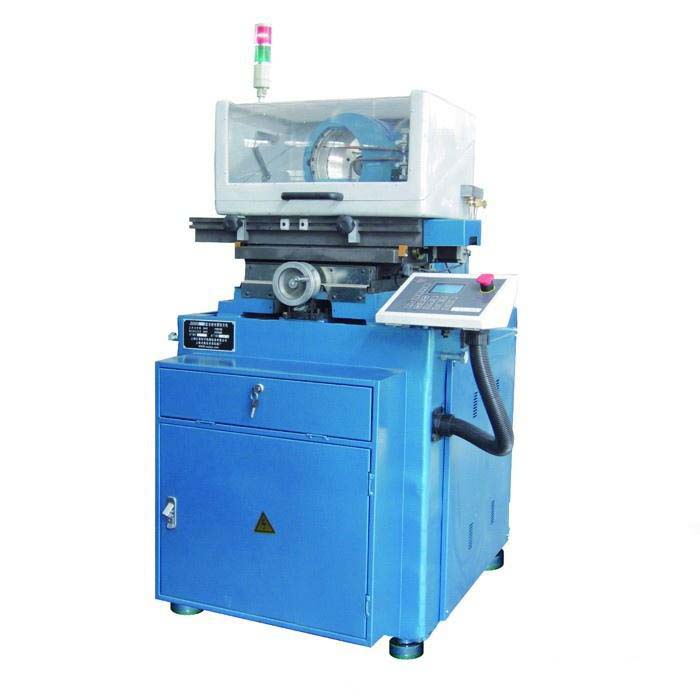
Máquina cortadora: utilice un cortador de diamante circular interno delgado giratorio de alta velocidad para cortar automáticamente imanes de NdFeB. El aceite de corte se utiliza como refrigerante de corte durante el proceso de corte. La ventaja es que no es necesario personalizar herramientas especiales, es muy flexible y adecuado para el procesamiento de muestras y el procesamiento de corte. Sin embargo, debido a la baja eficiencia de procesamiento y tasa de rendimiento, así como a la débil capacidad para garantizar la verticalidad, la producción de loncheado por lotes ha sido reemplazada gradualmente por máquinas cortadoras de múltiples alambres (sierras de alambre).
Corte con sierra de varios hilos: utilice un accesorio de herramientas para fijar la pieza de trabajo en el banco de trabajo. A través del alambre de diamante de tela enrollable, el alambre de diamante que corre a alta velocidad (diámetro del alambre 0.2 mm) frota contra el acero magnético para lograr el corte del material. El proceso de corte se enfría mediante fluido de corte. Las características principales son que puede cortar varias piezas de trabajo al mismo tiempo, tiene una alta eficiencia de producción, tasa de rendimiento y tasa de rendimiento, tiene una gran capacidad para garantizar la verticalidad y es adecuada para el procesamiento continuo por lotes. Sin embargo, es necesario personalizar rodillos especiales para productos de diferentes especificaciones.
Electroerosión por hilo: utilice electrodos de hilo de molibdeno para generar chispas de alta frecuencia en imanes de NdFeB, lo que hace que se fundan localmente. Controlados por una computadora, los cables de los electrodos se cortan según una trayectoria predeterminada. La ventaja de la electroerosión por hilo es que tiene una alta precisión de procesamiento y se puede utilizar para cortar productos con forma de teja y formas especiales y cortar imanes grandes. La desventaja es que la velocidad de corte es lenta y la zona fundida en la superficie de corte tiene un mayor impacto en las propiedades magnéticas.
Corte por láser: el rayo láser se utiliza para enfocar el material magnético. El material magnético se funde y se vaporiza, y el área que desaparece forma una rendija. El corte por láser es un procesamiento sin contacto, tiene las características de un pequeño impacto en el medio ambiente, alta precisión de procesamiento, puede procesar superficies inclinadas, etc., y tiene amplias perspectivas de aplicación. Sin embargo, los cambios de temperatura y la tensión durante el procesamiento tienen un cierto impacto en el rendimiento del imán, y al cortar productos más gruesos, la divergencia del rayo láser provoca una pendiente en la sección de corte.
2. Proceso de molienda
Se refiere principalmente al método de procesamiento de pulir la superficie de la pieza de trabajo con un disco abrasivo o una muela abrasiva. Los métodos de rectificado comúnmente utilizados para imanes cuadrados de NdFeB incluyen rectificado vertical, rectificado plano, rectificado de doble extremo, etc. Los espacios en blanco de NdFeB cilíndricos y circulares a menudo utilizan rectificado sin centros, rectificado cuadrado, rectificado circular interno y externo, etc. , y los imanes de formas especiales se pueden procesar utilizando rectificadoras de formación de estaciones múltiples.
Molinillo de superficie: se utiliza para el pulido de superficies de materiales magnéticos y también se puede utilizar para procesamiento de múltiples caras. Generalmente, se utiliza una amoladora de superficie de mesa rectangular de eje horizontal (rectificado plano) o una rectificadora de superficie de mesa cilíndrica de eje vertical ("rectificado vertical"). La superficie plana del acero magnético se apila cuidadosamente como superficie de referencia y se fija en el banco de trabajo del disco con una abrazadera deflectora, etc., y se utiliza una muela abrasiva. Rectificado de superficies alternativas.

Molinillo de doble extremo: La cinta transportadora pasa continuamente por el producto. Las dos muelas abrasivas están ubicadas a ambos lados del producto. El cabezal de rectificado doble de eje horizontal se utiliza para girar y accionar la muela (las dos muelas producen un ángulo de inclinación), y los dos planos del producto se rectifican bajo la rotación de la muela. La amoladora de doble extremo tiene una alta precisión de procesamiento y una pequeña rugosidad superficial. Es el equipo de procesamiento de planos simétricos más utilizado en el mecanizado de NdFeB.
Rectificadora sin centros (o máquina redondeadora cuadrada): La máquina rectificadora sin centros se utiliza para el rectificado cilíndrico de espacios en blanco cilíndricos, y la máquina redondeadora cuadrada se utiliza para redondear barras de acero magnéticas cuadradas. A través del alimentador y el riel guía, el acero magnético pasa a través de la rueda guía y la muela abrasiva en secuencia. La rueda guía impulsa la pieza de trabajo de acero magnético para que gire sobre la almohadilla de hierro y la muela abrasiva muele el círculo exterior del acero magnético hasta obtener el diámetro requerido.
Rectificadora cilíndrica interna y externa: fije la pieza de trabajo de acero magnético a través del accesorio y luego mueva el cabezal de rectificado a lo largo de la circunferencia interior o exterior de la pieza de trabajo para pulir la pieza de trabajo de acero magnético al tamaño establecido de los círculos interior y exterior, y alise y quitar la superficie. falla. Se utiliza principalmente para procesar las superficies internas y externas de productos anulares.
Molinillo formador: puede pulir varias superficies planas, superficies curvas o superficies formadas complejas a través de muelas abrasivas especiales (modificación de la muela abrasiva). Es adecuado para procesos de molienda que no requieren alimentación motorizada para cumplir con los requisitos de forma de diferentes tipos de productos. Generalmente se utiliza para el biselado mecánico de productos o para el procesamiento de productos de formas especiales.
3. Procesamiento de perforación (punzonado)
El NdFeB sinterizado es fácilmente propenso a romperse o astillarse durante el proceso de perforación, por lo que se requieren equipos y procesos específicos para las operaciones de perforación. Los equipos comúnmente utilizados para el procesamiento de orificios internos de NdFeB incluyen perforadoras, tornos de instrumentos y perforadoras de mesa.

Perforadora de agujeros (máquina perforadora): un dispositivo que utiliza cortadores de anillos de diamante, el producto se fija mediante el mandril y se gira mediante el husillo, y el cortador avanza para procesar el orificio interior del producto. Los tornos de agujeros se utilizan normalmente para procesar productos NdFeB con agujeros interiores superiores a 8 mm. Los agujeros se pueden perforar y escariar utilizando cortadores y escariadores especiales.
Torno de instrumentos: el torno de instrumentos sujeta el producto de acero magnético a través de la abrazadera, hace que el producto gire continuamente a través del motor del husillo y utiliza una herramienta de aleación fija para perforar la pieza de trabajo giratoria. Se utiliza principalmente para perforar y perforar agujeros en cilindros, anillos y productos cuadrados pequeños. El diámetro del orificio de procesamiento es inferior a 5 mm.
Máquina perforadora de mesa: dispositivo que utiliza productos de posicionamiento de herramientas de fabricación propia y herramientas de corte de carburo para girar y alimentar el producto; la principal diferencia con el torno de instrumentos es que la pieza de trabajo del torno de instrumentos gira y la herramienta está fija; mientras que la pieza de trabajo de la perforadora de mesa está fija y la pieza de trabajo está fija. La herramienta gira. Por lo tanto, la máquina perforadora de escritorio se puede utilizar para procesar orificios pasantes, ciegos y escalonados en productos de formas especiales.
Perforadora ultrasónica: la energía ultrasónica se concentra en la posición de la broca a través del transductor. La vibración mecánica de alta frecuencia de la broca impulsa la suspensión abrasiva para lograr la perforación por impacto mediante impacto, fricción y cavitación a alta velocidad. La perforación ultrasónica tiene alta precisión, eficiencia y tasa de calificación, y se puede aplicar al procesamiento de orificios pequeños de acero magnético.
4. chaflán
Las esquinas afiladas producidas durante el pulido, corte, perforación y otros procesos de productos magnéticos de NdFeB pueden causar fácilmente astillas y curvaturas, y el efecto de punta durante el proceso de galvanoplastia empeorará la uniformidad del recubrimiento. Por lo tanto, después del mecanizado, el acero magnético generalmente se achaflana, incluido el achaflanado mecánico y el achaflanado por vibración. Los equipos de biselado comunes incluyen máquinas biseladoras rectificadoras por vibración y máquinas biseladoras de tambor.

Máquina rectificadora y biseladora por vibración: la desviación de vibración generada por el motor de vibración hace que los imanes y abrasivos en el tanque de trabajo se muevan hacia arriba, abajo, izquierda, derecha o giren y froten entre sí, haciendo así que la superficie del producto sea suave y suave y al mismo tiempo redondear los bordes y esquinas. Los medios abrasivos comúnmente utilizados incluyen carburo de silicio, corindón marrón, etc.
Máquina biseladora de tambor: el producto de acero magnético NdFeB, el abrasivo y el fluido de molienda se colocan en un tambor horizontal sellado. La rotación del tambor provoca una fricción centrífuga entre el producto y el abrasivo, lo que produce un efecto de biselado.
Los fabricantes elegirán la ruta de procesamiento más rentable en función de las especificaciones de tamaño del producto y los requisitos de tolerancia geométrica. Para la calidad de los productos procesados, debemos centrarnos principalmente en las tolerancias dimensionales, las tolerancias geométricas y la apariencia. Los defectos comunes y los defectos en el procesamiento incluyen dimensiones fuera de tolerancia, verticalidad y contornos deficientes, esquinas faltantes, alambres de corte, rayones, marcas de esmerilado, corrosión, grietas, etc.


